Электролитно-плазменная полировка (ЭПП) — это уникальный процесс, который находится на стыке классической электрохимии и физики плазмы. В отличие от обычной электрополировки, где металл просто растворяется в сильных кислотах, здесь главную работу выполняет тонкий слой плазмы, окружающий деталь
ЭПП-технология является заключительным процессом финишного технологического процесса обработки детали. Применяется для обработки деталей из нержавеющих сталей, прецизионных сплавов, медных и алюминиевых сплавов, в целях получения более высокого класса чистоты поверхности до Ra 0.1, удаление нагара и окисленного слоя после проведения термообработки, а также притупление острых кромок и удаление заусенец в пределах 30 микрон (R 0.03max). Большие заусенцы и грубую шероховатость необходимо предварительно убирать механическими способами. Процесс предусматривает обработку наружных поверхностей. Внутренние поверхности могут подвергаться незначительному воздействию плазмы в случае, если габариты внутренних поверхностей выходят за пределы 15 мм.
1. Электрическая схема
•Деталь является Анодом (положительный заряд «+»).
•Рабочая ванна (или специальные пластины в ней) является Катодом (отрицательный заряд «-»).
• Электролит — это обычно слабый водный раствор солей (3–6%), например, сульфата аммония. В отличие от классической электрохимии, здесь не используются концентрированные кислоты.
2. Формирование парогазовой оболочки (ПГО)
Когда на деталь подается высокое напряжение (от 250 до 350 Вольт), происходит следующее:
• В первый момент через электролит проходит огромный ток.
• Жидкость, прилегающая к детали, мгновенно закипает.
• Вокруг детали образуется сплошная, очень тонкая (50–100 микрон) парогазовая оболочка. Эта оболочка обладает высоким электрическим сопротивлением и практически изолирует деталь от жидкости.
3. Возникновение плазмы
• Поскольку напряжение очень высокое (до 350 В), а слой газа очень тонкий, происходит электрический пробой этого газового слоя.
• В оболочке зажигаются миллионы микроскопических разрядов (плазменных каналов).
• Поскольку напряжение очень высокое (до 350 В), а слой газа очень тонкий, происходит электрический пробой этого газового слоя.
• В оболочке зажигаются миллионы микроскопических разрядов (плазменных каналов).
4. Механизм полировки (Почему становится гладко?) Полировка происходит за счет комбинации двух факторов:
• Физический фактор (плазма): Электрические разряды в первую очередь ударяют в микровыступы (шероховатости) на поверхности металла, так как в этих местах расстояние до электролита минимально. Энергия плазмы мгновенно расплавляет или испаряет эти микропики.
• Химический фактор: в зоне разрядов образуются активные радикалы и ионы. Они вступают в реакцию с металлом, образуя тонкую оксидную пленку. В «ямах» (впадинах рельефа) эта пленка толще и защищает металл, а на «буграх» она постоянно разрушается разрядами и растворяется.
Благодаря своему высокому энергетическому потенциалу сначала сгорает каждая микрочастичка (заусенцы) и оседает на дне ванны в виде оксида. Затем удаляются микровыступы. В последнюю очередь обрабатываются впадины. Поверхность можно выровнять до зеркального блеска.
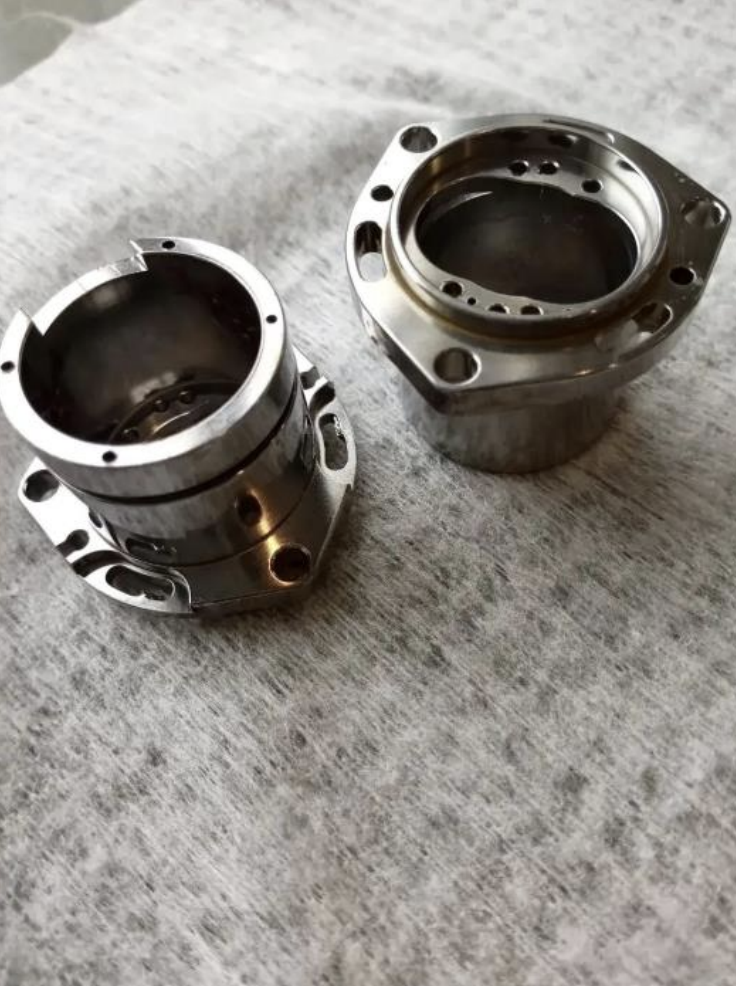
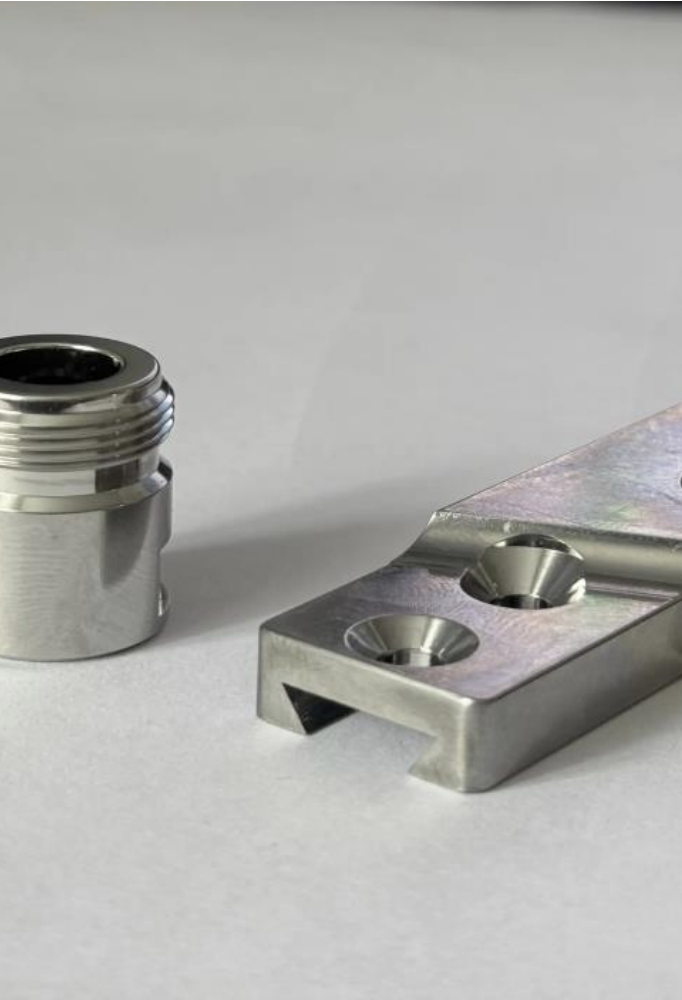
Практическое применение ЭПП-технологии:
Приборостроение
• Автоматическое выполнение требования КД –«заусенцы 16 крат не допускаются»;
• Острые кромки не притуплять, острые кромки притупить 0,03 макс;
• Удаление грата и выравнивание острой кромки после электроэрозионной и лазерной обработки; • Обработки и полировка мелкомодульных зубчатых колес;
• Снятие материала с шеек трибок в пределах 1-3 мкм для обеспечения нужной посадки приборного подшипника;
• Снятие окисленного слоя после термической обработки, например перед пассивацией.
Медицина
• Обработка острых кромок и полирование поверхностей деталей системы Илизарова;
• Обработка медицинских инструментов;
• Обработка бюгельных протезов в стоматологии.
Ювелирная промышленность
• Обработка отливок из латуни и сплава ЦАМ
Ориентировочно потребляется 5 кВт мощности на полировку 1 кв. дециметра площади детали. Также сильно влияет ее конфигурация и масса. Проще обработать за один раз несколько мелких деталей, чем одну такой же массы. В среднем обработка идет от 20 секунд до 3х минут.
Какие основные плюсы можно отметить при использовании данной технологии:
• Экономия времени на визуальный осмотр деталей при наличии требований в чертеже «Заусенцы при увеличении 16 крат не допускаются»,
• Формирование притуплений на деталях после лазерной и электроэрозионной обработки происходит в десятки раз быстрее и качественнее по сравнению с ручным способом,
• Отсутствие человеческого фактора при финишной обработке сложных и дорогих деталей. Вероятность механического повреждения и порчи детали сводится к минимуму,
• Самое главное- в виду того, что электролитом служит солевой, а не кислотный раствор, ЭПП технология — это безвредный и экологически чистый процесс. Не требуется специальная утилизация отработанных электролитов.
Ключевые отличия от других методов
Таблица составов электролитов для различных материалов
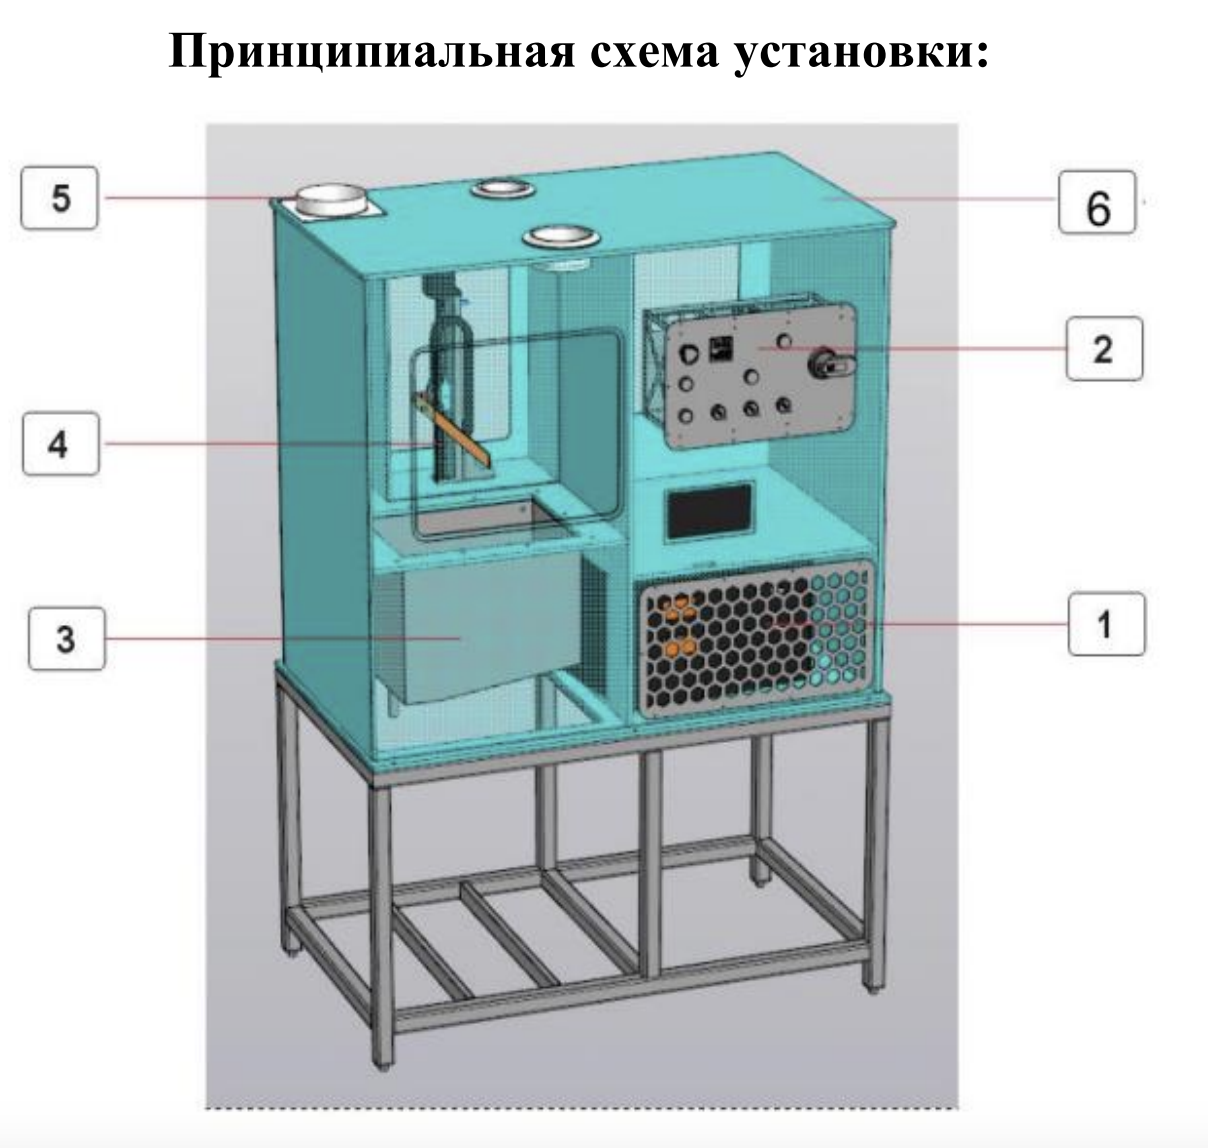
Общий вид установки ЭПП - 10
1. Импульсный источник питания: 10 кВт, устройство регулировки выходного напряжения, выпрямитель. 2. Пульт управления: на лицевой панели расположены кнопки и переключатели, регулятор температуры электролита.
3. Одна рабочая ванна: Выполнена из нержавеющей стали 12Х18Н10Т (или аналогичной). Объем ванны 30 л, содержат датчик температуры электролита, нагревательный элемент.
4. Механизм опускания деталей: Электромеханический – винтовая пара с реверсивным двигателем. Включает в себя датчик положения, для настройки высоты опускания деталей.
5. Вытяжная система.
6. Корпус: Выполнен из листового полипропилена. Обеспечивает защиту от попадания электролита на все рабочие узлы и элементы.
Установка обеспечивает:
● Нагрев и поддержание рабочей температуры электролита.
● Ручная регулировка напряжения обработки деталей от 200 до 350 В.
● Регулировка высоты опускания деталей-электромеханический привод.
● Подача напряжения на детали, автоматическое плавное опускание деталей в раствор, выдержка в соответствии с установленным временем обработки.
● Перемешивание электролита для поддержания температуры во всем объеме электролита (опция).